в современном строительстве и анализ прочностных характеристик механических муфтовых и сварных соединений арматурной стали железобетонных конструкций в условиях стройплощадки СЗР.
4.2. Стыковые соединения арматуры, выполненные контактной сваркой оплавлением.
Соединения, выполняемые контактной сваркой оплавлением применяются в основном в условиях производства на заводах ЖБИ. Сварочное оборудование, технология и сварщики должны быть аттестованы согласно РД 03-495-02.
Перед допуском к сварке каждый сварщик должен сварить не менее 3-х допускных (пробных) контрольных образцов с последующим контролем качества сварки механическими испытаниями на статическое растяжение (ГОСТ 10922).
Особое внимание следует уделять входному контролю арматуры ввиду частого несоответствия её сертификатам качества. Кроме того, не следует допускать сварку арматуры различных марок (например класса А-III сталь:35ГС и А 500С сталь: Ст3).
Конструкторам необходимо учитывать снижение прочностных характеристик сварных стыков, выполняемых из термомеханическиупрочненной арматуры (например класса А 500С по ГОСТ Р 52544-2006 и СТО АСЧМ 7-93), которой свойственно некоторое разупрочнение в процессе сварки.
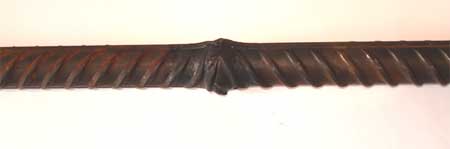
а) вид сварного соединения арматурных стержней, выполненного контактной сваркой оплаклением
(тип соединения С1-Ко по ГОСТ 14098-91)
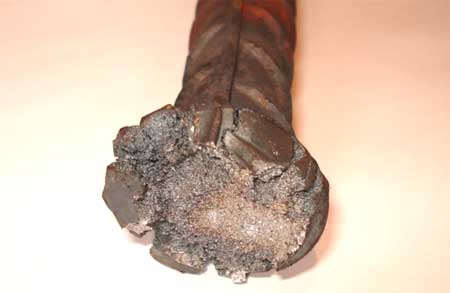
б) сварное соединение после механических испытаний на статическое растяжение разрушение по сварному шву - брак
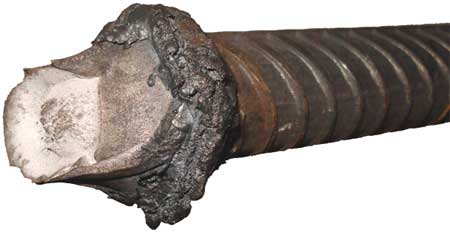
в) сварное соединение после механических испытаний на статическое растяжение разрушение по основному металлу арматурного стержня в ЗТВ - годно
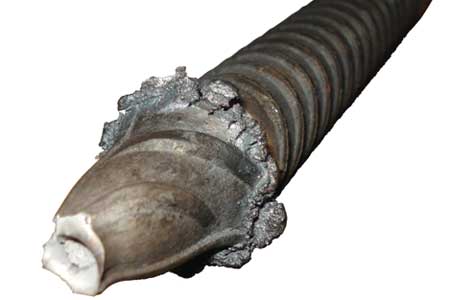
г) сварное соединение после механических испытаний на статическое растяжение разрушение по основному металлу арматурного стержня в ЗТВ - годно
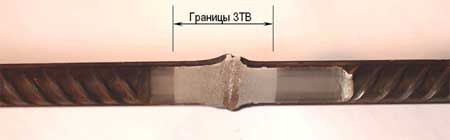
д) макрошлиф сварного соединения
ФОТО 12 - а), б), в), г), д) - Сварные соединения арматурных стержней, выполненные контактной стыковой сваркой оплавлением (тип «С1-Ко» по ГОСТ 14098-91).
Мы всегда готовы выполнить ваш заказ оперативно и на высоком уровне!
Звоните т./ф.: (812) 388-00-01
Начальник отдела Белов И.П.