 В современном строительстве широко достаточно применяются сварные соединения арматуры и закладных изделий. Наиболее распространенным в современных монолитных и железобетонных конструкциях является стыковое сварное соединение арматурных стержней на стальной скобе-накладке. Данный тип соединений, как правило применяется при монтаже арматурных каркасов и является ответственным этапом работ, оказывая непосредственное влияние на эксплуатационную надежность объекта в целом. При этом, даже качественные по внешним признакам сварные соединения из-за отсутствия опыта у сварщика по сварке таких соединений, нарушения технологии сварки, разгильдяйства и других причин могут иметь низкое качество по причине наличия несплавлений и зашлаковок. Данные дефекты оказывают непосредственное влияние на прочность сварных соединений и могут быть своевременно выявлены и устранены при ультразвуковом контроле на этапе монтажа конструкций.
Наша лаборатория осуществляет ультразвуковой контроль сварных соединений арматуры на строительных объектах с использованием переносных ультразвуковых дефектоскопов в соответствии с действующими нормативными документами (ГОСТ 23858-79 и СТО 02495307-002-2008).
Контролируемые диаметры:
• сварных стыковых соединений стержней, выполненных ванными и многослойными способами сварки в инвентарных формах, на стальных скобах-накладках и подкладках или без формующих и вспомогательных элементов от 20 мм и более;
• тавровых соединений арматурных стержней диаметром от 8 до 40 мм с пластинами (плоскими элементами закладных деталей) толщиною от 6 до 30 мм, выполненных сваркой под флюсом.
Классы прочности контролируемой сварных соединений арматуры:
• А240 - А400 по ГОСТ 5781-82;
• Ат400С, Ат500С, Ат600С по ГОСТ 10884-94;
• А400С, А500С по СТО АСЧМ 7-93;
• А500С по ГОСТ Р 52544-2006 и др.
Ультразвуковой контроль позволяет выявлять в сварных швах и околошовной зоне стыковых соединений арматуры: шлаковые включения, поры, непровары, несплавления, трещины (без определения) расшифровки характера дефектов.
Схема ультразвукового контроля стыкового сварного шва теневым методом
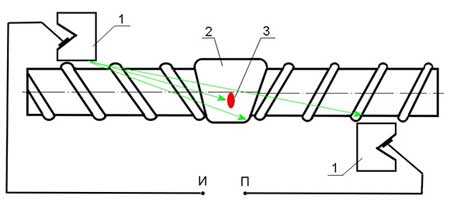
где: 1 - наклонные искатели (И – излучатель, П - приемник); 2 - сварное соединение; 3 - дефект; И - вывод к генерирующему разъему дефектоскопа; П - вывод к входному разъему
Схема ультразвукового контроля тавровых соединений стержней с пластинами
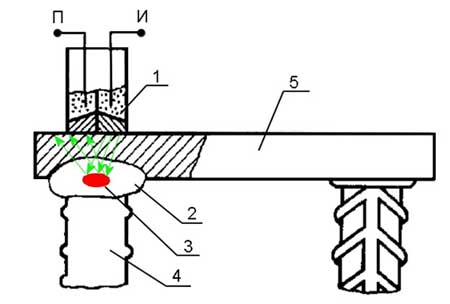 где: 1 - раздельно-совмещенный искатель; 2 - сварное соединение; 3 – дефект в сварном шве; 4 – приваренный арматурный стержень; 4 – пластина закладной детали; И - вывод к генерирующему разъему дефектоскопа; П - вывод к входному разъему
Ультразвуковой контроль сварных соединений арматуры
является надежным и высокоэффективным средством для выявления возможных дефектов. Требует наличия специально подготовленных специалистов, специализированного оборудования и вспомогательных средств контроля, и, кроме того, предъявляет особые требования к подготовке поверхности изделия под контроль.
Некоторые производители в целях экономии или некомпетентности игнорируют проведение неразрушающего контроля продукции или вспоминают о нём только на последней стадии - уже непосредственно перед сдачей объекта (а это приводит к дополнительной потери времени и непредусмотренным расходам), когда контроль бывает технически неосуществим. Подобное отношение к контролю качества чаще всего приводит к аварийным ситуациям в процессе эксплуатации и способно привести даже техногенным катастрофам.
Обращайтесь к нам вовремя!
Наша аттестованная лаборатория неразрушающего контроля качественно выполнит ультразвуковой контроль сварных швов арматурных и закладных изделий, а также может осуществить механические испытания контрольных сварных образцов арматуры, пробных (допускных) сварных соединений, определить класс прочности арматуры и её соответствие требованиям нормативной документации и сертификатам качества. Кроме того, мы осуществляем и другие виды механических испытаний и неразрушающего контроля, проводим аттестацию сварщиков НАКС по ПБ 03-495-02 и ПБ-03-273-99 с выдачей соответствующего удостоверения установленного образца.
Мы всегда готовы выполнить ваш заказ оперативно и на высоком уровне!
Звоните т./ф.: (812) 388-00-01
Начальник отдела Белов И.П.