 Одним из основных методов неразрушающего контроля является ультразвуковой метод контроля (УЗК). Впервые осуществить неразрушающий контроль ультразвуковой волной пытались еще в 1930 году. А уже спустя 20 лет ультразвуковой контроль качества сварных соединений приобрел наибольшую популярность, по сравнению с другими методами контроля качества сварки. Кроме того, для некоторых изделий он стал обязательным.
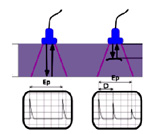
Суть ультразвукового метода заключается в излучении в изделие и последующем принятии отраженных ультразвуковых колебаний с помощью специального оборудования – ультразвукового дефектоскопа и пьезоэлектропреобразовател-я(-ей) и дальнейшем анализе полученных данных с целью определения наличия дефектов, а также их эквивалентного размера, формы (объемный/плоскостной), вида (точечный/протяженный), глубины залегания и пр.
Параметры выявленных дефектов определяются с помощью ультразвуковых дефектоскопов. Так например, п о времени распространения ультразвука в изделии (если известна скорость ультразвука скорость распространения ультразвуковых волн в различных материалах) в данном металле) определяют расстояние до дефекта, а по амплитуде отраженного импульса – его относительный размер.
 Для проведения ультразвукового контроля в зависимости от конкретных условий (марки материала, его толщины, геометрических особенностей поверхностей контроля, минимально выявляемых размеров дефектов и др.) имеется достаточно широкий ассортимент средств контроля.
На сегодняшний день существует пять основных методов УЗК: теневой, зеркально-теневой, зеркальный, дельта-метод и эхо-метод . В промышленности ультразвуковой контроль металла проводят, как правило, в диапазоне ультразвуковых волн от 0,5 МГц до 10 МГц. В отдельных случаях неразрушающий контроль сварных швов проводится ультразвуковыми волнами с частотой до 20 МГц, что позволяет выявлять очень небольшие дефекты. Ультразвук низких частот применяют при: работе с объектами большой толщины ( ультразвуковой контроль отливок, поковок, сварных соединений выполненных электрошлаковой сваркой); контроле металлов, имеющих крупнозернистую структуру (чугун, медь, аустенитные стали) и большое затухание – “плохо проводят ультразвук”.
К главным преимуществам ультразвукового контроля качества металлов и сварных соединений относятся:
- высокая точность и скорость исследования, а также его низкая стоимость;
- безопасность для человека (в отличие, к примеру, от рентгеновской дефектоскопии;
- высокая мобильность вследствие применения портативных ультразвуковых дефектоскопов;
- возможность проведения ультразвукового контроля (в отдельных случаях) на действующем объекте, т.е. на время проведения УЗК не требуется выведения контролируемой детали/объекта из эксплуатации.
- при проведении УЗК исследуемый объект не повреждается;
К основным недостаткам УЗК относятся:
- при ультразвуковой дефектоскопии невозможно дать ответ на вопрос о реальных размерах дефекта, т.к. размер дефекта определяется его отражательной способностью и поэтому по результатам контроля дается эквивалентный размер дефекта (например: имеющиеся в изделии два реальные дефекта одного размера и формы, расположенные на одной глубине, но один из которых заполнен воздухом, а другой шлаком будут давать отраженные импульсы различной амплитуды и, соответственно оценены как дефекты, имеющие различные размеры). Следует отметить, что, некоторые дефекты в силу их характера, формы или расположения в объекте контроля практически невозможно выявить ультразвуковым методом. Кроме того, затруднителен контроль деталей небольшой размера и толщины, а также деталей, имеющих сложную форму с криволинейными и сферическими поверхностями малого радиуса. Кроме того, при проведении ультразвукового контроля в отличие от радиографического, как правило, невозможно однозначно охарактеризовать дефект (шлаковое включение, пора, вольфрамовое включение и др.);
- трудности при ультразвуковом контроле металлов с крупнозернистой структурой, из-за большого рассеяния и сильного затухания ультразвука.
- подготовка поверхности контроля к контролю, для ввода ультразвуковых волн в металл, а именно: очистка поверхности контроля от загрязнений, отслаивающейся окалины, ржавчины, брызг расплавленного металла и др. и создание необходимой шероховатости поверхности не хуже Rz 40 и волнистости не более 0,015, т.к. даже небольшой воздушный зазор между пьезоэлектропреобразователем (ПЭП) пьезоэлектропреобразователи для проведения ультразвукового контроля) и изделием может стать неодолимой преградой для распространения ультразвуковых волн;
- необходимость нанесения на контролируемый участок изделия после его зачистки непосредственно перед выполнением контроля контактных жидкостей (специальные гели, глицерин, машинное масло, и др.) для обеспечения стабильного акустического контакта;
Ультразвуковой Контроль
наряду с другими физическими методами ( рентгенографический контроль, капиллярный контроль, магнитно-порошковый контроль) является надежным и высокоэффективным средством для выявления возможных дефектов. Требует наличия специально подготовленных специалистов, специализированного оборудования и вспомогательных средств контроля, и, кроме того, предъявляет особые требования к подготовке поверхности изделия под контроль.
Некоторые производители в целях экономии или некомпетентности игнорируют проведение неразрушающего контроля продукции или вспоминают о нём только на последней стадии - уже непосредственно перед сдачей объекта (а это приводит к дополнительной потери времени и непредусмотренным расходам), когда контроль бывает технически неосуществим. Подобное отношение к контролю качества чаще всего приводит к аварийным ситуациям в процессе эксплуатации и способно привести даже техногенным катастрофам.
Обращайтесь к нам вовремя!
Наша лаборатория неразрушающего контроля качественно выполнит ультразвуковой контроль сварных швов, основного металла , проведет толщинометрию (измерение толщины стенки) трубопроводов, емкостей, сосудов и металлоконструкций различного назначения.
Мы всегда готовы выполнить ваш заказ оперативно и на высоком уровне!
Звоните т./ф.: (812) 388-00-01
Начальник отдела Белов И.П.