 Это один из методов неразрушающего контроля оптического вида. Он основан на получении первичной информации о контролируемом объекте при визуальном наблюдении или с помощью оптических приборов и средств измерений. Это органолептический контроль, т.е. воспринимаемый органами чувств (органами зрения) ГОСТ 23479-79 «Контроль неразрушающий. Методы оптического вида» устанавливает требования к методам контроля оптического вида.
Внешним осмотром (ВИК-ом) проверяют качество подготовки и сборки заготовок под сварку, качество выполнения швов в процессе сварки и качество готовых сварных соединений. Как правило, внешним осмотром контролируют все сварные изделия независимо от применения других видов контроля. Визуальный контроль во многих случаях достаточно информативен и является наиболее дешевым и оперативным методом контроля.
Визуальный метод контроля позволяет обнаруживать несплошности, отклонения размера и формы от заданных более 0,1 мм при использовании приборов с увеличением до 10 х.
Визуальный контроль, как правило, производится невооруженным глазом или с использованием увеличительных луп до 7 х. В сомнительных случаях и при техническом диагностировании допускается применение луп с увеличением до 20 х.
Перед проведением визуального контроля поверхность в зоне контроля должна быть очищена от ржавчины, окалины, грязи, краски, масла, брызг металла, и других загрязнений, препятствующих осмотру.
При Визуально-Измерительном Контроле сварных швов зоной контроля является сварной шов и прилегающие к нему участки основного металла на ширине не менее 20 мм в каждую сторону от шва с двух поверхностей, если обе они доступны для осмотра.
Визуальный контроль выполняется до проведения других методов контроля. Дефекты, обнаруженные при визуальном контроле, должны быть устранены до проведения контроля другими методами.
Измерения производятся с использованием приборов и инструментов:
|
|
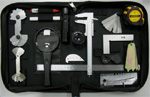
Визуальный контроль и измерения производятся:
- на стадии входного контроля материала для выявления поверхностных дефектов (трещин, расслоений, забоин, закатов, раковин, шлаковых включений и др.), а также отклонений геометрических размеров заготовок от проектных;
- на стадии подготовки деталей под сборку и сварку для подтверждения соответствия установленным требованиям конструктивных элементов разделки и чистоты кромок, и прилегающих поверхностей, отсутствия углового и поверхностного смещения, величины зазоров, количества, расположения и качества прихваток;
- по окончании сварки, либо на отдельных её этапах - для выявления в сварном соединении поверхностных дефектов и несплошностей (трещин, раковин, пор, свищей, подрезов, прожогов, наплывов, грубой чешуйчатости и западаний между валиками, непроваров и др.); а также отклонений геометрических размеров сварного шва от требований, установленных стандартами.
- на стадии технического диагностирования - для выявления отклонений размеров и формы конструкции от проектных; эксплуатационных дефектов основного металла и сварного шва (усталостных трещин, коррозионных язв, питтингов и др.).
Визуально-Измерительный Контроль
Является достаточно простым методом, тем не менее, может служить высокоэффективным средством для предупреждения и обнаружения дефектов. Только после проведения визуального контроля и исправления недопустимых дефектов сварные соединения подвергают контролю другими физическими методами ( рентгеновский контроль, ультразвуковой контроль, капиллярный контроль) для выявления внутренних и поверхностных дефектов.
Некоторые производители в целях экономии или некомпетентности игнорируют визуально-измерительный и другие методы неразрушающего контроля продукции или вспоминают о нём только на последней стадии сборки, либо уже непосредственно перед сдачей объекта (а это приводит к дополнительной потери времени и непредусмотренным расходам), когда контроль бывает технически неосуществим. Подобное отношение к контролю качества чаще всего приводит к аварийным ситуациям в процессе эксплуатации и способно привести даже техногенным катастрофам.
Обращайтесь к нам вовремя!
Мы всегда готовы выполнить ваш заказ оперативно и на высоком уровне!
Звоните т./ф.: (812) 388-00-01
Начальник отдела Белов И.П.